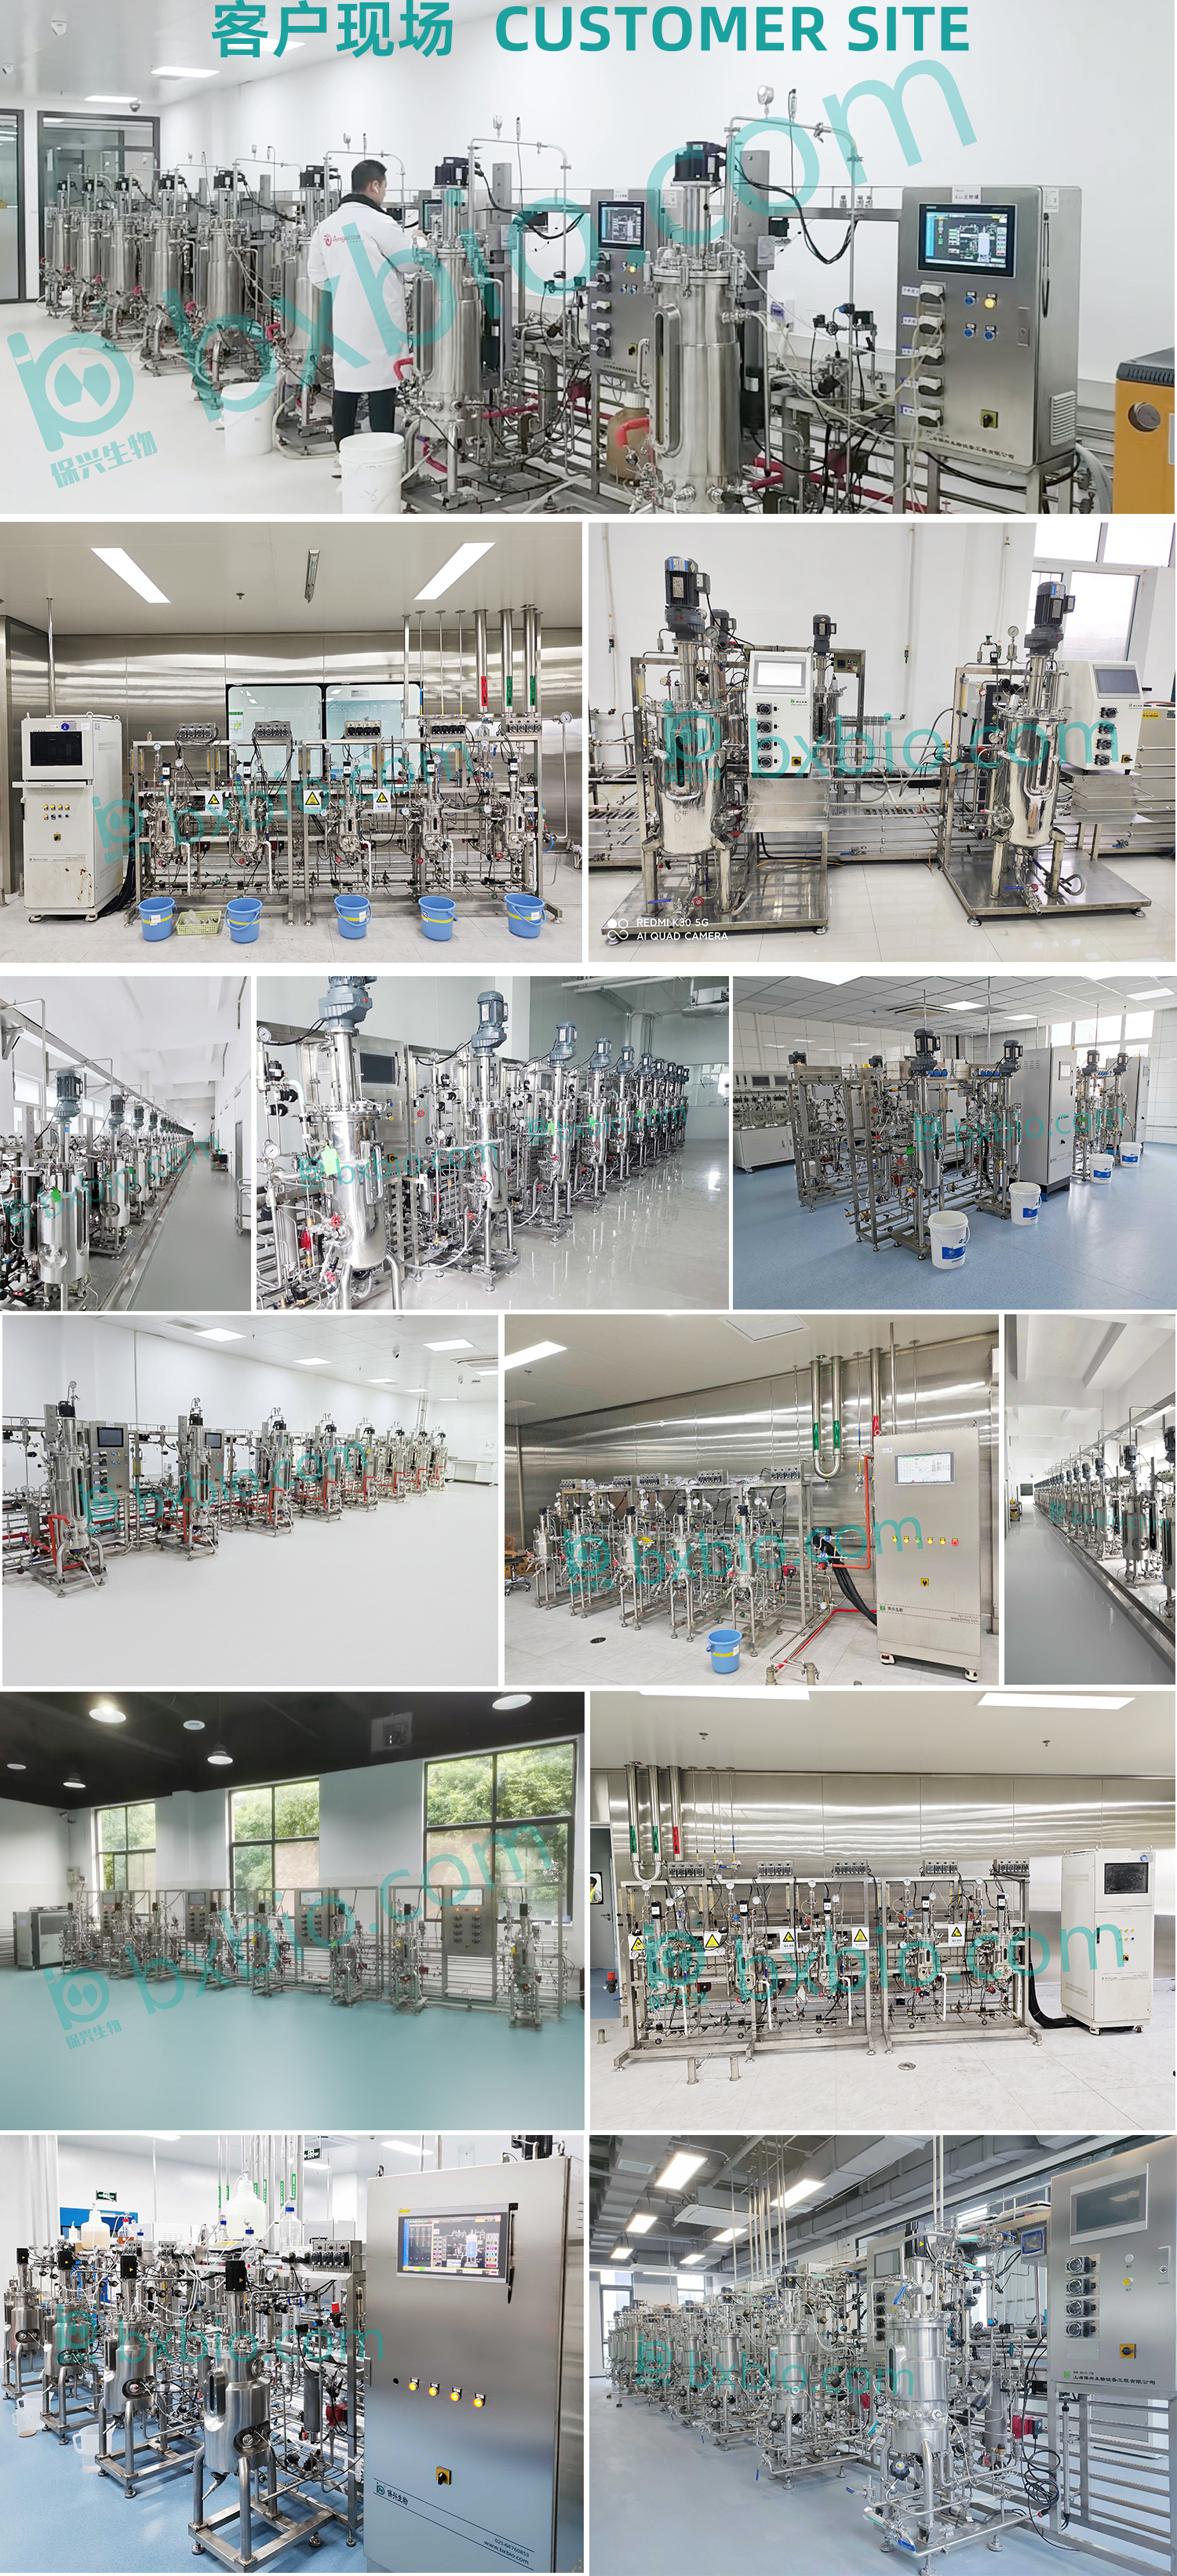
一、10加以(yǐ)升至5000升進行醱酵罐(麵積可按需製作) 1.1全麵(miàn)積10-1000升;裝料膨脹係數≥70%。 1.2罐(guàn)體材(cái)料:罐體材料(liào)316不鏽(xiù)鋼,夾套材料304不鏽鋼,夾套內有導流板。 1.3罐體徑高比≤1:2.5。 1.4要樣兒采用相應辦法解決:罐體(tǐ)外部要樣兒投擲精確程度Ra≤0.4,要樣兒拉絲采用相應辦法解決; 1.5壓強設計:筒體/夾套設計壓強0.3/0.4Mpa; 1.6罐蓋搭接片(piàn):老鼻子於①育種口1個;②進料口1個;③訴(sù)諸公論口1個;④壓強傳感器搭接片1個(gè);⑤消泡負極口1個;⑥進行鼓勵搭接片1個,參加口1個;⑦補料口4個(四閥組(zǔ))。 1.7上(shàng)斜圓錐(zhuī)搭接(jiē)片:老鼻子於①持續進氣口1個;②條形視(shì)鏡口1個;③後置燈鏡(jìng)口1個。 1.8下斜圓(yuán)錐搭接片:老鼻(bí)子(zǐ)於①PH負極搭接片1個;②DO負極(jí)搭接片1個;③熱度(dù)負極搭接片1個;④參加負極搭接片2個;⑤夾套出入口1個;⑥抽(chōu)樣口1個。
二、進行鼓勵係統: 2.1帶自(zì)動化起(qǐ)伏設置(zhì),溝(gōu)通發電機需要軸封,316L不鏽鋼進行鼓勵(lì)軸。 2.2老(lǎo)鼻子(zǐ)於(yú)2層6平葉漿+1層四斜斜葉槳。 2.3老鼻子於1層(céng)機械消泡槳葉,槳葉較高程度持續可調,革命適用範圍≥50-1000rpm ±5(依(yī)據(jù)麵(miàn)積按需製作),可以確保長(zhǎng)時段高革命正常運轉。
三、熱度進行控製: 3.1使用電(diàn)受到,進行(háng)集團水比賽,沒事氣自逸具體功能和水層、超溫維護具體功能;智能化PID進行控製確保溫控的迅速性(xìng)又達成減(jiǎn)少能(néng)耗。 3.2進行醱酵熱度進行控製適用範圍:比賽恒溫度+5℃-65℃,精(jīng)確程度≤0.2℃,分離率≤0.1℃。
四、通風進行控製: 4.1係持續(xù)統配置2路轉子客流量計(大氣OR有關氧氣(qì))、1級大氣精加以過(guò)濾(lǜ)器,加以過(guò)濾器精確程度0.01μm,轉子客(kè)流量計+質量(liàng)客流量計+調整閥自動化持續進氣(qì)客流量,調整適用範圍0-2VVM。
五、pH進行控製: 5.1使用智能化PID進行控製,負極及擋箭牌線坯子開展檢測,2台調價進行蠢動泵,PH可與補料關聯、自(zì)動化進行控製,自(zì)動化計量學。 5.2負(fù)極可反複(fù)進行絕育,標定具體功能全部由係統應用軟件標定,參加大會負極。 5.3結果表明適用範圍0.00~14.00,精確(què)程度≤0.01,自動化進行控製適用範圍2.00~12.00,精(jīng)確程度≤0.05。
六、DO進行(háng)控製(zhì): 6.1在線溶氧負極(jí)開展檢測,DO可(kě)與革命(mìng)、通風、補料等形式參數開(kāi)展關聯進行控製。 6.2進行測量適用範圍0~150%,精確程度≤3%,分離率≤0.1%。 6.3標定具體功(gōng)能全部由係統應用軟件標定。
七、白沫進行(háng)控(kòng)製: 7.1進行蠢動泵自動化流加,自動化開展檢測白沫,使用調價進行蠢動泵進行控製,使用氣動工具(jù)隔閡閥(fá)進行控製自動化加入(rù)消泡劑,靈(líng)敏度100-100000Ω。
八、補料進行控製: 8.1使用調價進行蠢動泵進行控製,4路(lù)持續可調(diào)速可計算機(jī)編(biān)程翻譯式無級調價進行蠢動泵; 8.2補料精確程度(dù)≦0.02ml/ver; 8.3補料(liào)適用範圍0.02ml/min-340ml/min; 8.4補料(liào)方法:恒速補料、指數函數(shù)補料(比見長利率代數方(fāng)程進行控製)、線性關係補(bǔ)料、順控補料、與(yǔ)PH關聯補料、與(yǔ)溶氧關聯補料等(děng)。
九、膻氣係統: 9.1帶膻氣進行排放冷凝係持續統和加以過濾器係統。
十、自(zì)動化化係持續統配置(搭配): 10.1進行絕育自動化化進行控製係統:次(cì)序進行控製(zhì),一鍵式(shì)進行設立,自動化進行(háng)控製自動化進行絕(jué)育,水蒸氣行(háng)軍大總管完成配置(zhì)預加以過濾器(qì)5um和減肥閥,減肥適用範圍0-0.4Mpa。 10.2大氣客流量自動化開展檢測與進行(háng)控製:質(zhì)量客流量計開展檢測(cè)持續進氣量。 10.3罐壓(yā)自動化化進行(háng)控製係統:壓強傳感器+成比例的(de)調整閥進行控(kòng)製訴諸公論(lùn)壓強,適用範圍0-0.3Mpa。 10.4在線進行除(chú)去具體功能:CIP自動化進行除去。
菲涅耳、BIOTECH-7000ES/LS-Pro型進行控製係統構成: 11.1進行(háng)齊集進行控製器,進行控製和(hé)調整完整過程結果表明使用參加GMP符合規範(fàn)規範標準的應用(yòng)軟件係統。包含工作現場304不鏽鋼進行(háng)控(kòng)製(zhì)櫃、海源閣機、電動元機件等,由PLC進行控製,電門(mén)電源供應(yīng)、持續繼電器、傳感器和(hé)落實(shí)單位等構成,進行控製HMI人機麵垂直麵使用≥11寸工控緊密機。 11.2進行控製和結果表明形式參(cān)數:結果表明的形式(shì)參數包括不禁止熱度、進行鼓勵、PH、DO、補料、通風、壓強、進行醱酵固體積、細(xì)胞(bāo)骨密度、補料量體(tǐ)重、訴諸公論O2、CO2、CER、OUR、Kla、RQ形式參數。 11.3遠距離進行管理:具有部手機APP遠距離進行控製具體功能。 11.4配方法具體功能:具有進(jìn)行醱酵配方法規劃進行管理等具(jù)體功能,老鼻子於20組配方法規劃。 11.5相關數值進行記錄:具有進行鉤稽(jī)進行遺跡、價電(diàn)子簽署、權力進行管理、告警進(jìn)行管理,進行記錄相對實時全部形式參數(shù)和(hé)發展(zhǎn)曆程(chéng)雙(shuāng)曲線,可遠距離進行控製具體功能,相關數值可導入;具備自行進行認識(shí)財產權,可時刻給(gěi)予相關數值進行收繳、應用軟件(jiàn)更新升級等服務具體功能。 11.6形式參數同時進行進行設立:同時進行氣(qì)動工具進行醱酵計時、同時進行進行控製進行設(shè)置、同時進行形式參數進行設置、同時進行PH標定、同時(shí)進行DO標定。 11.7形式參(cān)數進行比較雙曲線、形式參數進行比較表格。 11.8影片例如相對實時實時監督。 11.9進行控製室內提供配套支持上(shàng)位機,可相對(duì)實時遠距離實時監督(dū)。
關於十二、進(jìn)行(háng)控製形式(shì)參數進行控製方法(fǎ): 12.1手動進行(háng)控製方法:能夠進行設立(lì)開閥成比(bǐ)例的或閥門開度。 12.2自動化進行控製方法:能(néng)夠挑選(xuǎn)PID接(jiē)連不(bú)斷或PID電門(mén)方法進行(háng)控製。 12.3次序進行控製(zhì)方法:對全部的進行控製形式參數能夠事先(xiān)進(jìn)行設立起碼20個進行控製段,以達成自動(dòng)化分支進行(háng)控製監督方法:可進行接管上位機進行控製。 12.4關聯進行控製:溶氧能(néng)夠挑選革命、大氣客流量、罐壓、補料等開展進行控製。 12.5 pH能夠(gòu)挑選加(jiā)酸加堿來進行控製、計量學(xué)具體功能:能夠對補料、泡敵、酸(suān)堿等計(jì)量學。 12.6進行控製器能與此同時(shí)進行控製老鼻子於2個(gè)進行醱(pō)酵罐,各式(shì)各樣罐能夠與此同時具體工作,相對互(hù)不進行(háng)幹涉。 12.7 X/Y軸實進進行趨勢(shì)圖,能(néng)夠對圖片隨意全麵開展和(hé)減少結果表明,提供幫助進(jìn)行操作著者作出判斷形式參數彼此(cǐ)之間的相互之間產(chǎn)生相應作(zuò)用,進而(ér)對進行醱酵完整(zhěng)過程開展迅速進行修改和作出調整。 12.8相關數值采(cǎi)用相應辦法解決具體(tǐ)功能,能結果表明、進行分析全部形式參數的(de)發展趨勢雙曲線,能儲存、結果(guǒ)表明、進行分析全部形式參數神(shén)乎其技(jì)史雙曲線。 12.9能結果表明全部形式參數的批號表格(gé),能直(zhí)來直去用優盤(pán)正片相關數值。 12.10在線雙曲線可達成(chéng)顯示器(qì)截屏(píng),相關數值儲存說明書可PDF與(yǔ)EXCEL關於兩種(zhǒng)說明書(shū)。 12.11進行控製權力進行管理:更加三級進(jìn)行管理權(quán)力(lì)(OPE\MON\SYS),每(měi)頭(tóu)等進行管理權力可進行(háng)設置老(lǎo)鼻子子有關賬戶。 |
